 Екатеринбург


Пищевая промышленность уникальна тем, что на предприятии зачастую требуются два противоположных энергоносителя: холод (для хранения пищевых продуктов, созревания, охлаждения и заморозки продукта) и тепло (для варки, пастеризации, CIP-мойки оборудования и других технических нужд).
Традиционно холодильные установки (чиллеры, аммиачные или фреоновые компрессорные агрегаты), вырабатывающие холод, просто сбрасывают избыточное тепло в атмосферу через воздушные конденсаторы.
Фактически, предприятие платит дважды: за электроэнергию, чтобы получить холод, и за газ/электричество, чтобы получить горячую воду, игнорируя гигантский объем бесплатного тепла, которое уже было произведено компрессором.
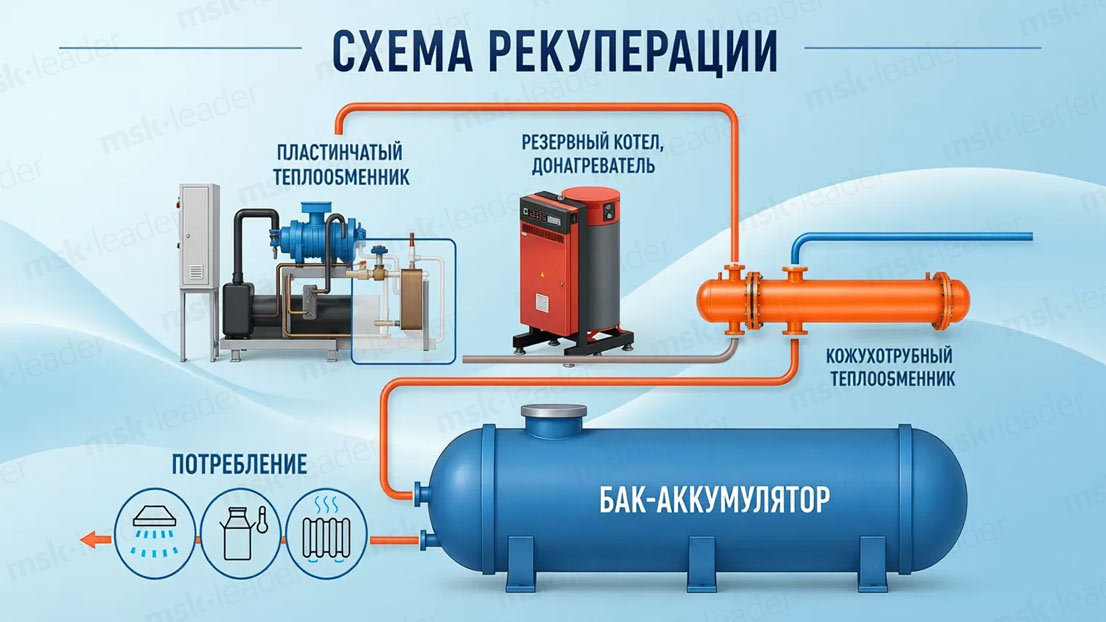
Извлечь это тепло и направить его на нужды производства позволяет система рекуперации тепла холодильного контура по закрытой схеме с накопительным баком.
Экономия, получаемая за счет рекуперации, может достигать нескольких миллионов рублей в год, в зависимости от мощности систем холодоснабжения и стоимости нагрева воды для предприятия.
Физика процесса рекуперации
В стандартном холодильном цикле компрессор сжимает хладагент (фреон), превращая его в газ с высокой температурой (от 70°C до 120°C). Далее этот газ поступает в конденсатор, где охлаждается и превращается в жидкость.
Система рекуперации «встраивается» в этот процесс на этапе охлаждения горячего газа:
- Съем перегрева (Десуперхитация): Горячий газообразный хладагент проходит через теплообменник-десуперхитор, отдавая тепло воде. Здесь можно нагреть воду до 60–75°C.
- Съем тепла конденсации: Далее хладагент поступает в конденсатор-рекуператор, где происходит его фазовый переход. Здесь вода догревается до 40–55°C.
Комбинация закрытого контура и накопительного бака
Хладагент не должен контактировать с технической или питьевой водой. Поэтому тепло от хладагента передается промежуточному контуру (через герметичный теплообменник), а уже этот контур нагревает воду в накопительном баке-аккумуляторе.
Плюсы передачи тепла через промежуточный теплоноситель
- Абсолютная безопасность и гигиена (ХАССП). Исключено попадание токсичного аммиака или химически активного фреона в технологическую воду, которая может использоваться для мойки пищевого оборудования или даже в качестве добавочной воды в продукт.
- Защита холодильной машины. Промежуточный контур принимает на себя возможные перепады давлений и гидроудары со стороны системы ГВС, защищая дорогостоящий компрессор и контур хладагента.
- Защита от накипи. В закрытой системе, вода в баке выступает аккумулирущим теплоносителем, без резких перепадов температур при расходе горячей воды в пиковые часы. Что гарантирует стабильную работу системы с равномерным поддержанием дельты и температуры у каждого контура.
- Свобода в выборе материалов. Контур хладагента остается герметичным и заводским, а водяной контур можно выполнять из пищевой нержавейки, легко интегрируя его в существующие трубопроводы предприятия.
Преимущества накопительного бака (аккумулятора тепла)
- Разрыв во времени (буферизация).
Холодильные компрессоры работают циклично или постоянно, а горячая вода нужна предприятию эпизодически (например, CIP-мойка запускается 2 раза в сутки по 2 часа). Бак накапливает тепло, когда оно есть, и отдает его, когда оно нужно. - Стабилизация работы компрессоров. Бак позволяет холодильной машине работать в ровном, оптимальном режиме без частых пусков/остановок (тактования), что продлевает срок службы оборудования.
- Гарантия наличия тепла. Даже если ночью холодильные камеры вышли на заданный режим и компрессоры остановились, в баке останется запас горячей воды для утренней мойки или запуска линии.
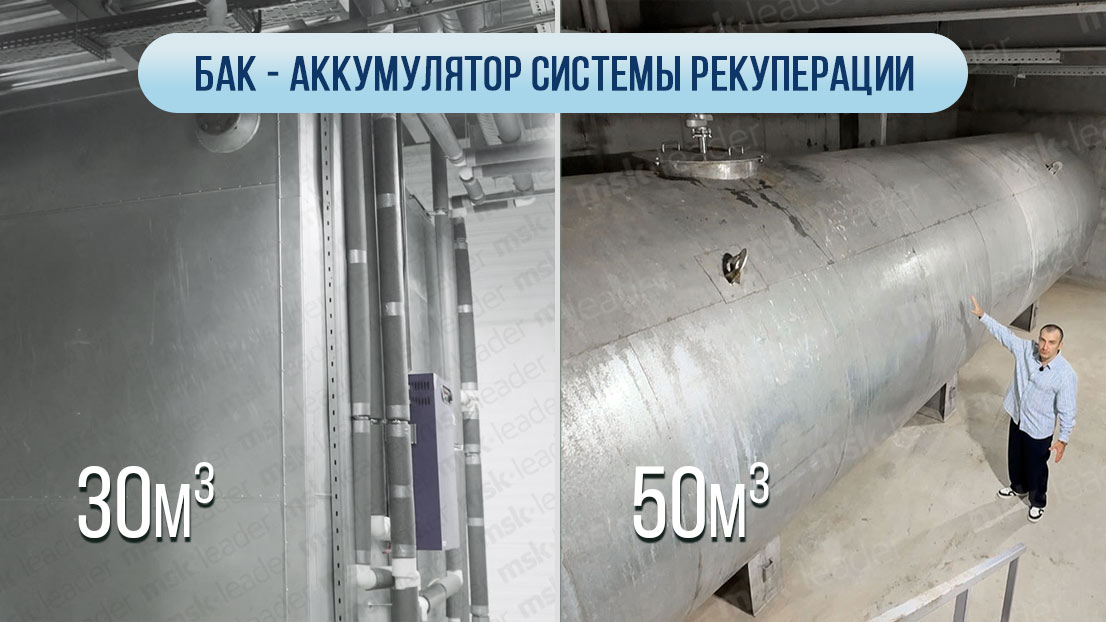 Габариты бака-аккумулятора закладываются на стадии проекта, с учетом потребности предприятия в горячей воде: от CIP-мойки и технических нужд и до полного обеспечения ГВС.
Сценарии целесообразности внедрения
Рекуперация тепла от холода наиболее эффективна там, где есть постоянная потребность в горячей воде, с температурой 40–70°C.
Сценарий 1: Молочные и перерабатывающие (мясо, рыба) заводы (CIP-мойка и подготовка воды, обеспечение ГВС)
- Ситуация: Предприятие имеет крупные холодильные камеры для хранения молока/мяса и танки для созревания. Параллельно требуется до 10-20 тонн горячей воды (60-80°C) ежедневно для щелочной и кислотной мойки (CIP).
- Решение: Тепло от компрессоров нагревает воду в баке до 60-65°C.
- Нюанс: Для CIP-мойки часто нужно 80°C. Система рекуперации выступает как предподготовка: она греет холодную воду (10°C) до 60°C перераспределяя потоки тепла от компрессионной системы бесплатно, а затем газовый или электрический догреватель тратит энергию только на подъем температуры с 60°C до 80°C. Экономия ресурсы от газовой или электрической энергосистемы — до 70%.
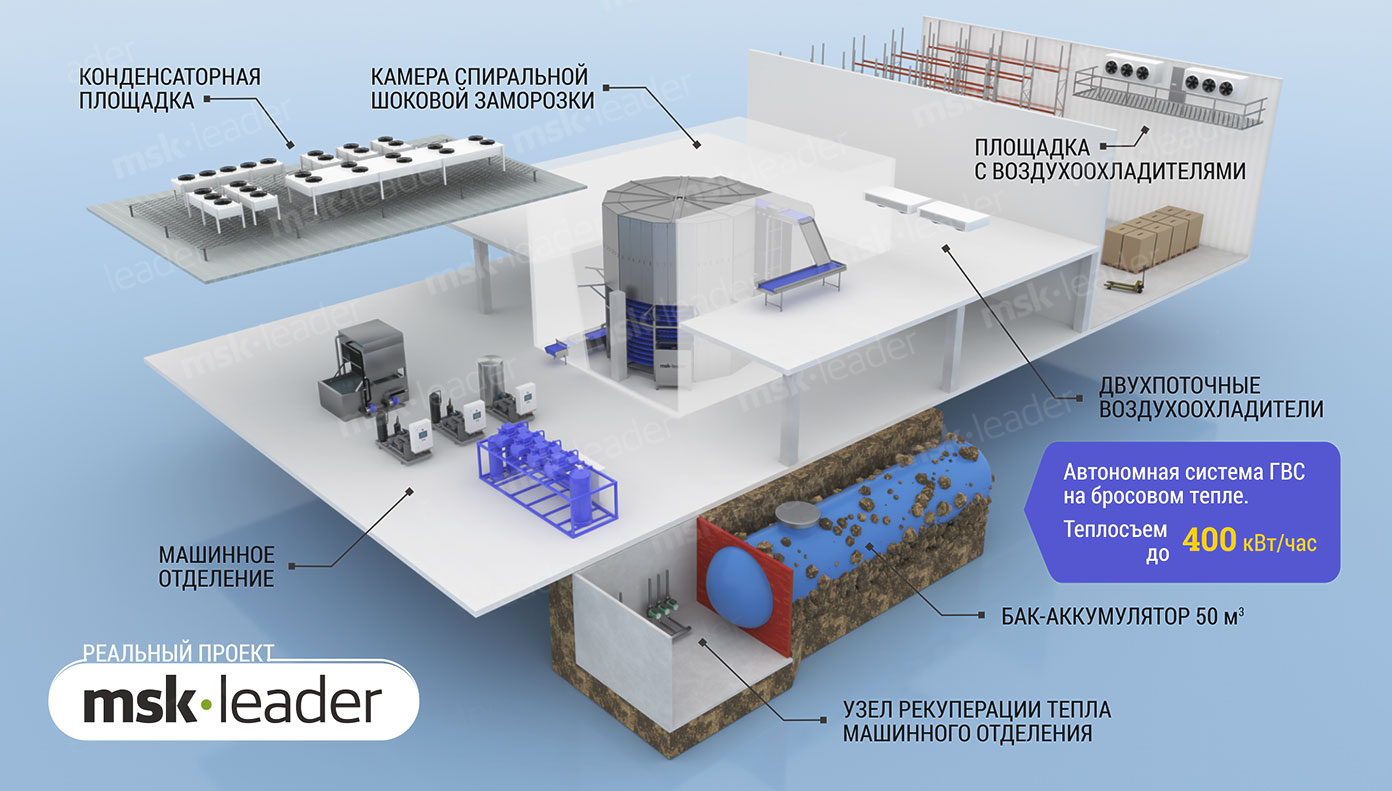
Пример использования рекуперации на рыбоперерабатывающем производстве: обеспечиваем нужды предприятия в горячем водоснабжении за счет бросового тепла
Режим работы высокопроизводительного спирального фризера 24/7 с редкими перерывами на оттайку позволил полностью закрыть потребность предприятия в ГВС. Для этого в систему включен большой накопительный бак и резервный электрокотел, подогревающий воду в моменты простоя холодильного оборудования.
Сценарий 2: Пивоваренные и безалкогольные заводы
- Ситуация: Необходимо быстро охладить горячее сусло или готовое пиво перед розливом. Одновременно требуется горячая вода для варки следующей партии и мойки кегов/бутылок.
- Решение: Пластинчатый теплообменник-рекуператор снимает тепло с фреонового контура чиллера, охлаждающего сусло. Тепло идет в бак, а оттуда — на предподготовку воды для заторного чана.
Сценарий 3: Кондитерские фабрики и производство шоколада
- Ситуация: Шоколадные массы требуют строгого темперирования (охлаждения/нагрева) в формах. Используются мощные чиллеры с гликолевым контуром.
- Решение: Установка десуперхиторов на компрессоры. Накопительный бак используется для подогрева воды, которая затем идет на мытье форм, оборудования и помещений цеха.
Сценарий 4: Овощехранилища и фруктовые склады с зоной упаковки
- Ситуация: Огромные холодильные камеры для хранения яблок, картофеля и т.д. Рядом работает линия мойки и упаковки продукции, требующая теплой воды (40-50°C).
- Решение: Бак-накопитель накапливает тепло от работы компрессоров ночью (когда электросеть менее загружена, а теплоизоляция камер работает на охлаждение). Днем это тепло используется для мойки овощей.
Технические нюансы, которые нужно учесть
- Тип хладагента имеет значение.
- На аммиачных (NH3) установках можно получать воду с температурой до 75-85°C (аммиак отлично отдает тепло при высоких температурах конденсации).
- На фреоновых (R404A, R134a, R513A) установках стандартная температура воды на выходе обычно ограничена 50-60°C (из-за физических свойств фреонов и высокого давления).
- Двухстенные теплообменники. В пищевой промышленности, если есть риск попадания хладагента в воду (или наоборот), нормы требуют использовать теплообменники с двойной стенкой и дренажным каналом между ними, либо ставить пластинчатые теплообменники с увеличенным зазором между пластинами для легкой промывки.
- Приоритетная автоматика. Система должна быть «умной». Если бак уже полный, а холодильным камерам нужно охлаждение, автоматика должна переключать сброс тепла с рекуператора на обычный воздушный конденсатор (на крышу), чтобы не «сварить» продукт в камерах.
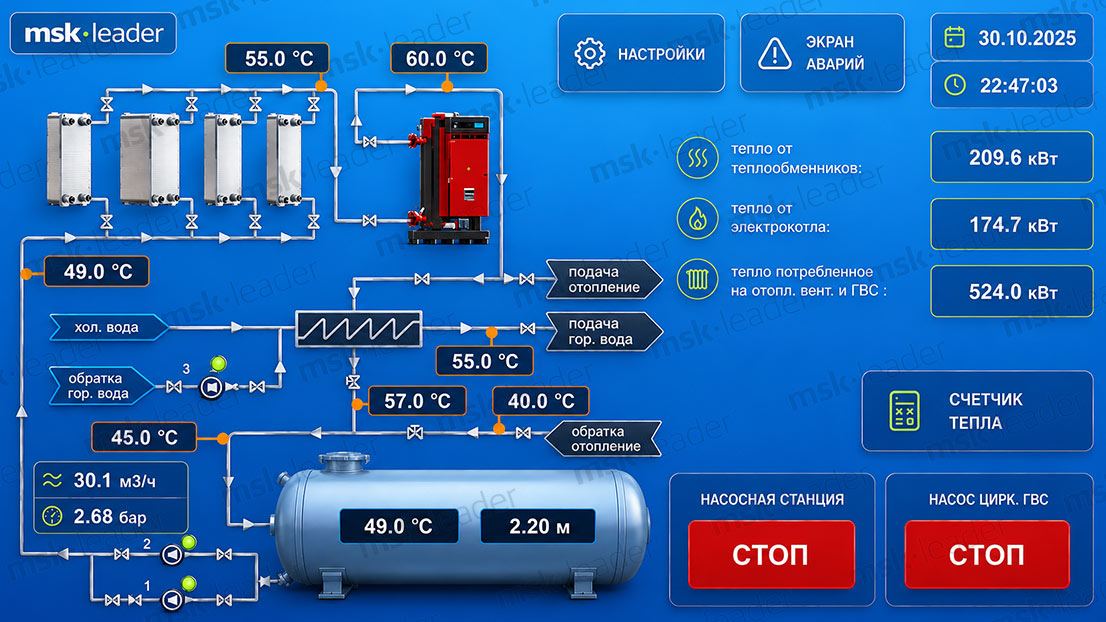 Данные о работе системы рекуперации наглядно отобажаются на сенсорной панели управления.
Резюме
Рекуперация тепла от холодильных агрегатов по закрытой схеме с накопительным баком — это классический пример технологии win-win для пищевого предприятия.
Главное психологическое и экономическое преимущество заключается в том, что тепло в баке появляется не потому, что мы его специально произвели, а как неизбежный побочный эффект выработки холодильной системы, которое нам и так необходимо.
Затраты на потребляемую компрессором электроэнергию остаются прежними (или даже слегка снижаются, так как рекуператор работает как дополнительный конденсатор, улучшая термодинамику цикла), а предприятие получает колоссальный объем горячей воды с нулевой стоимостью нагрева. При грамотном проектировании срок окупаемости такой системы на пищевых производствах составляет от 1 до 2,5 лет.